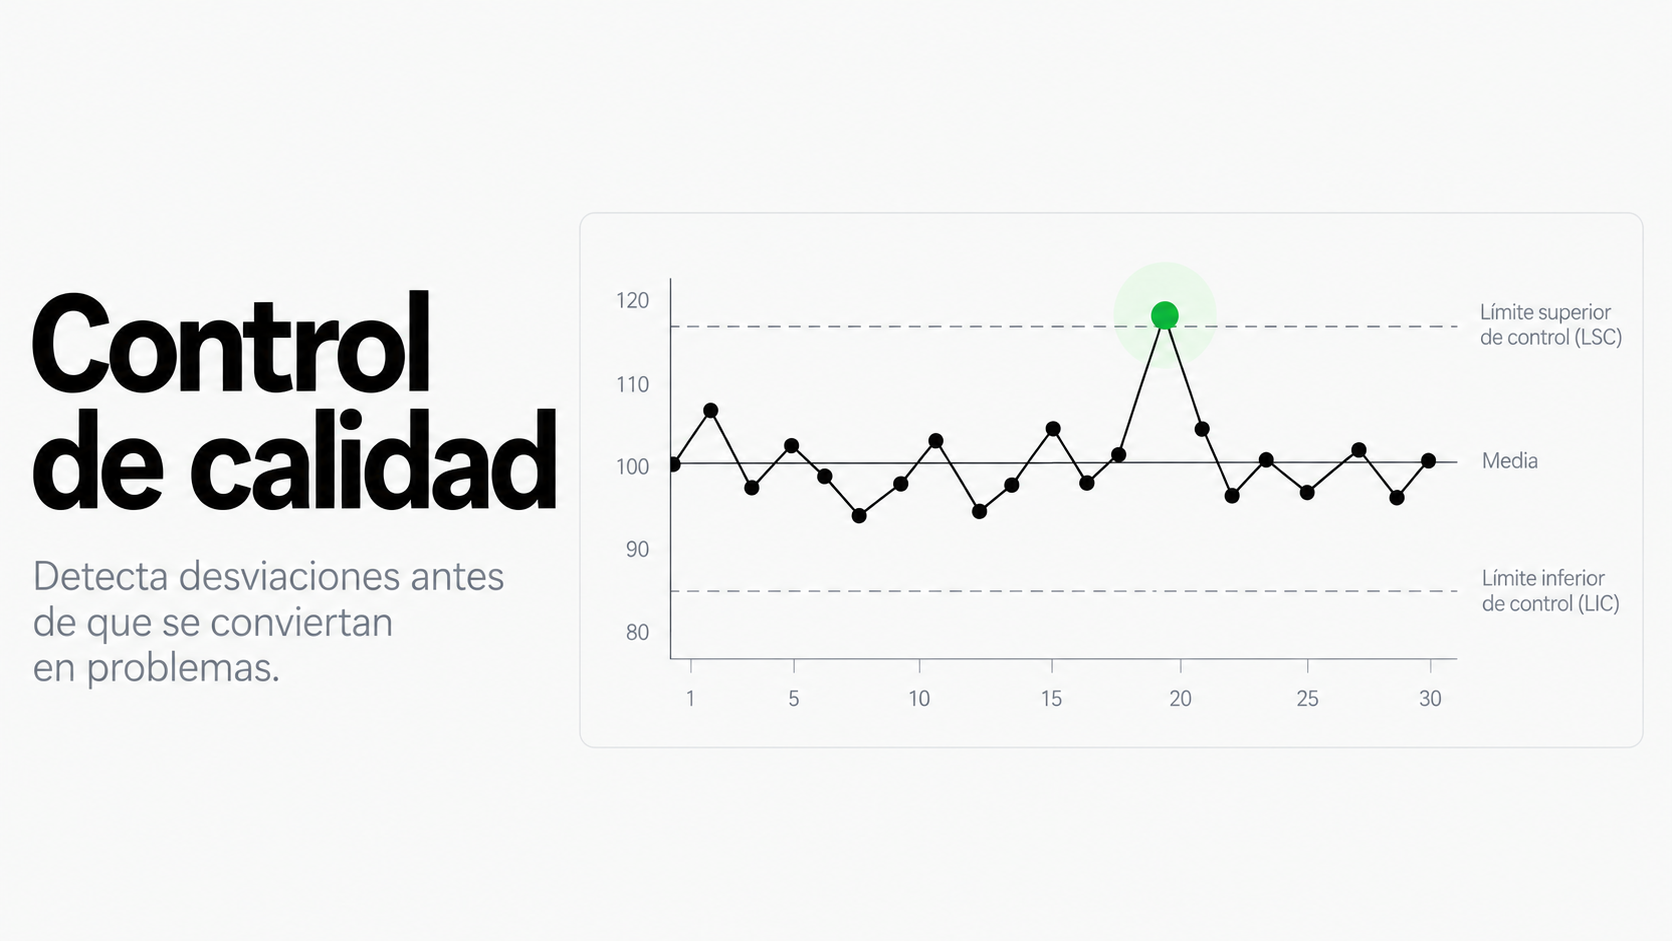
En resumen
- Un gráfico de control compara cada medición con una franja calculada con tus datos. Así sabes cuándo buscar una causa y cuándo dejar la máquina quieta.
- Esa franja sale del propio proceso, y la tolerancia la ponen el cliente o la ley. Si usas la tolerancia como alarma, el gráfico no avisa de los cambios que pasan dentro de ella.
- En una envasadora de tarros de 500 g, conocer la franja permite bajar el llenado de 508 a 504 g. Eso ahorra unos 13.800 € al año sin incumplir la ley.
Un gráfico de control separa las mediciones que piden tocar la máquina de las que son el vaivén normal del proceso. Sirve igual para el peso de un tarro que para el porcentaje de pedidos con error. Para montar los gráficos de control basta con Excel y una tanda de 20 o 25 mediciones.
Con ellos dejas de corregir la máquina cada vez que una medida sale un poco alta o un poco baja. Esa costumbre suele añadir variación. Además, te enteras de un cambio real antes de que llegue la reclamación del cliente.
Qué es un gráfico de control de calidad y para qué sirve
Un gráfico de control de calidad es una gráfica de líneas con una medida del proceso, como el peso de un tarro. Los datos se dibujan en el orden en que se toman. Sobre ellos van la media y una franja entre dos límites, calculada con los datos del propio proceso. Lo que cae dentro es la variación normal. Si un punto se sale o aparece un patrón raro, algo ha cambiado. También se llaman cartas de control o gráficos de Shewhart, por el ingeniero que los ideó.
La idea se entiende con el tiempo que tardas en llegar al trabajo. Un día son 25 minutos, otro 22 y otro 28, y no le buscas explicación, porque es el tráfico de siempre. Pero si un día tardas 50, ha pasado algo y quieres saber qué.
Con una máquina pasa lo mismo. Dos tarros de tomate frito llenados seguidos nunca pesan igual, porque el tomate no es homogéneo y la boquilla gotea distinto cada vez. Los manuales llaman a ese tráfico de siempre «causas comunes». En cambio, un lote de tomate más denso o una pieza gastada son causas concretas que se pueden encontrar. Los manuales las llaman «causas especiales».
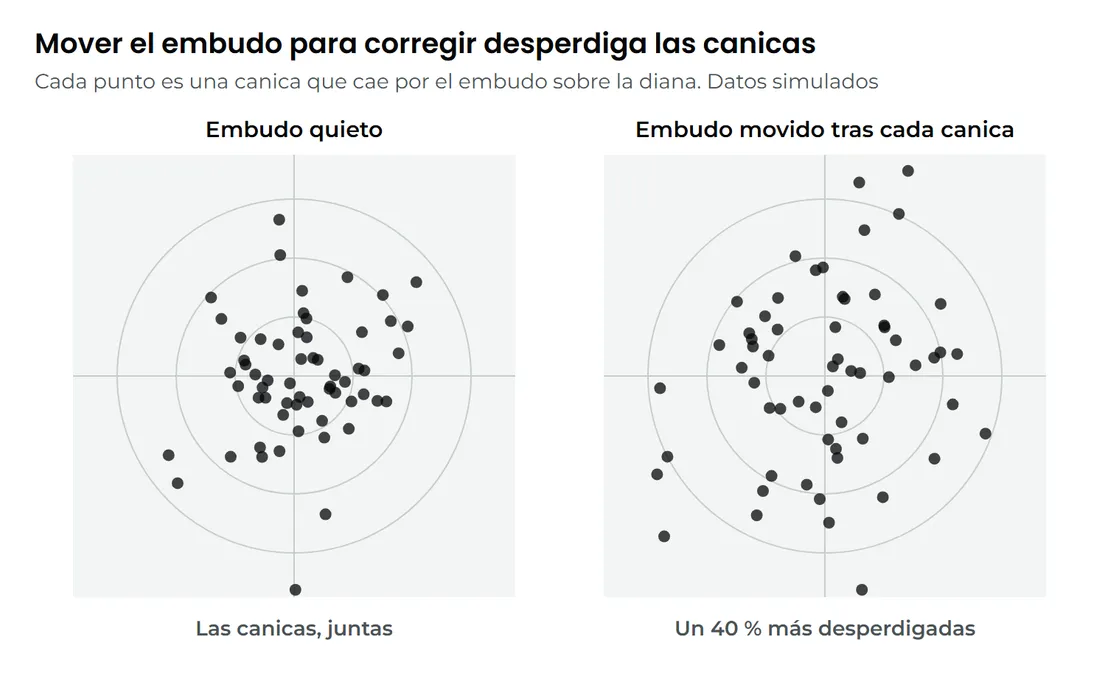
Reaccionar al vaivén normal sale caro, porque cada ajuste mete su propio error. El estadístico W. Edwards Deming lo enseñaba dejando caer canicas por un embudo sobre una diana. Si después de cada canica mueves el embudo para compensar dónde ha caído, las canicas quedan un 40 % más desperdigadas. La figura lo enseña con canicas simuladas.
Una envasadora de tomate frito hacía lo mismo con su dosificador.
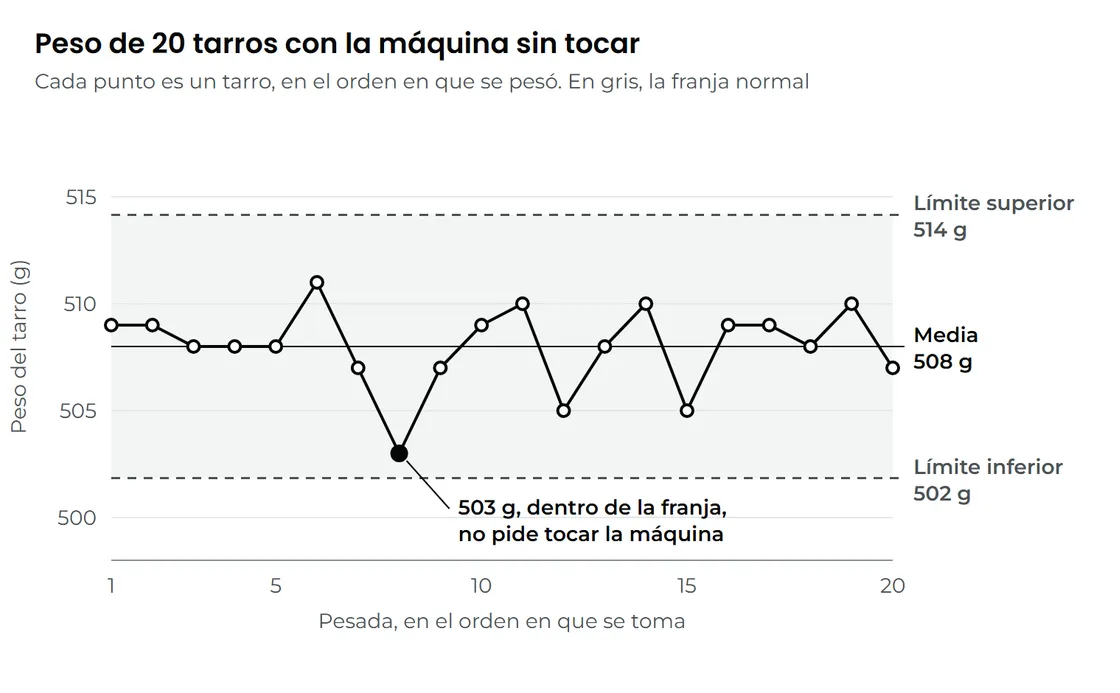
Ninguna de esas pesadas pedía tocar el dosificador, de modo que cada ajuste del operario solo sumaba variación.
Diferencia entre límites de control y límites de especificación
Los límites de control son la franja que sale de tus propios datos y marcan hasta dónde llega el vaivén normal del proceso. Los límites de especificación, en cambio, los ponen el cliente o la ley para decir qué producto es aceptable. Como responden a preguntas distintas, un proceso puede ser muy regular y fabricar piezas que no sirven. O puede cumplir hoy y estar a punto de dejar de hacerlo. En las plantillas verás los límites de control como LSC, el superior, y LIC, el inferior.
En la envasadora, la especificación la pone la ley. El tarro de 500 g está sujeto al Real Decreto 1801/2008 sobre productos envasados. Según esa norma, un tarro con menos de 485 g cuenta como defectuoso. La ley tolera unos pocos tarros defectuosos por lote, siempre que ninguno baje de 470 g. Además, la media del lote no puede quedar por debajo de los 500 g de la etiqueta.
La figura pone esas líneas junto a la franja de la máquina. Se ve llenando a 508 g, como hoy, y a 504 g, como se propone más abajo.
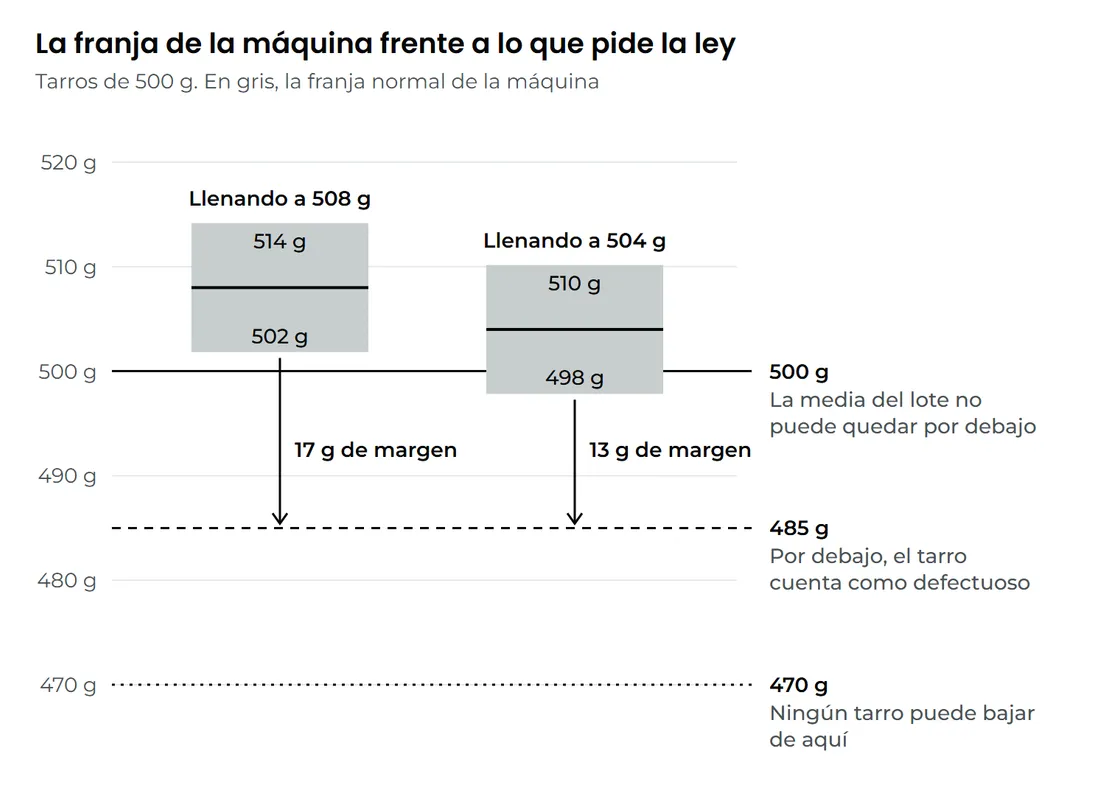
Como la máquina tiene 17 g de margen hasta los 485 g, es tentador usar la línea de la ley como única alarma. Pero la ley no pone tope por arriba. Si fuera la única alarma, la máquina podría pasar a llenar a 513 g sin que nada avisara. Cada tarro regalaría cinco gramos más.
Un proceso es estable cuando sus puntos caen dentro de la franja y no dibujan patrones raros. A esa pregunta se suma la de si el producto cumple lo que pide el cliente, y salen cuatro casos. Cada uno pide algo distinto, y la figura los pone juntos.
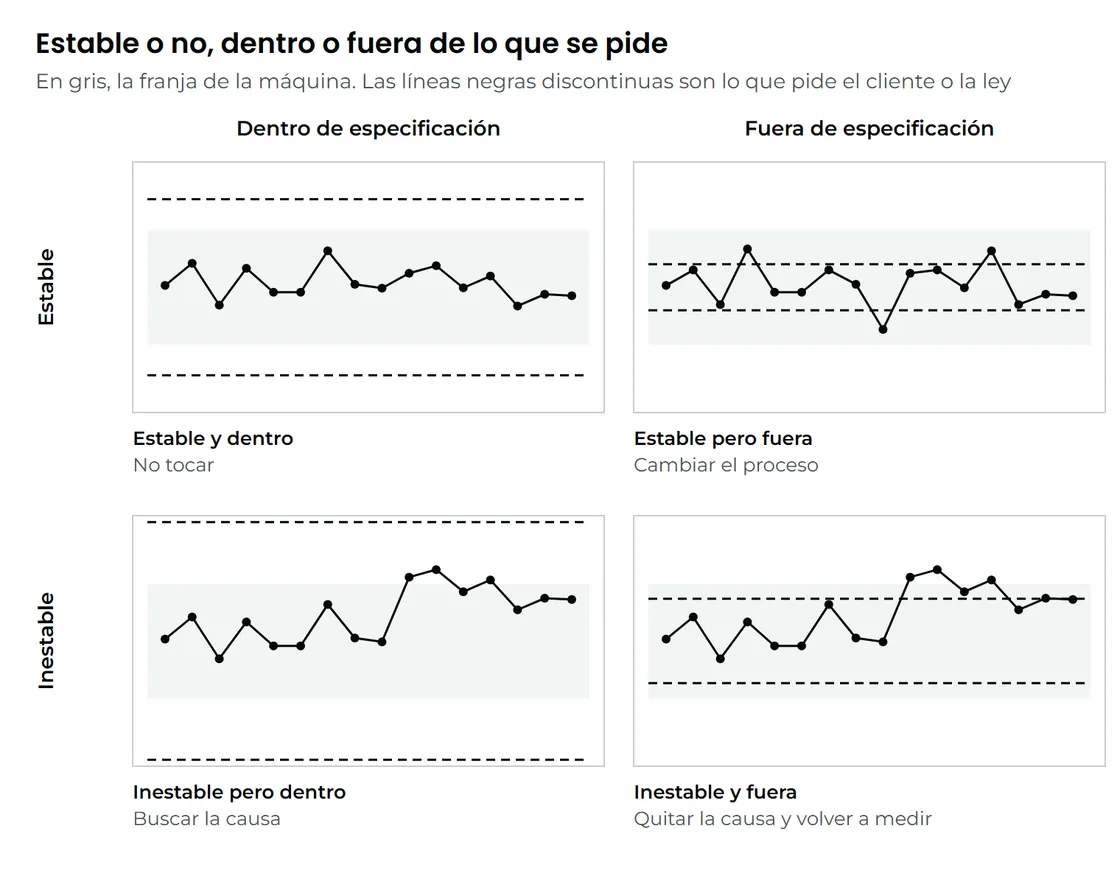
La envasadora está en el primer caso, estable y dentro. Le sobra margen para bajar el objetivo, como se verá más abajo. Los otros casos piden otra cosa.
- Cuando es estable pero no cabe en lo que pide el cliente, ajustar no sirve y hay que cambiar el proceso. Lo trata la última sección.
- Un proceso inestable que cumple pide buscar la causa antes de que deje de cumplir.
- Con un proceso inestable que no cumple, primero se quita la causa y después se vuelve a medir.
El margen de la envasadora también se puede medir con un número, la capacidad del proceso (en los programas, índice Cpk). Solo tiene sentido calcularlo cuando el proceso ya es estable. Por eso suele ser el paso siguiente de un proyecto de control estadístico de procesos.
Tipos de gráficos de control por variables y por atributos
Los tipos de gráficos de control se reparten en dos familias. Los de variables sirven cuando mides con un número que admite decimales, como un peso o un diámetro. Los de atributos sirven cuando solo cuentas piezas malas o defectos. Dentro de cada familia, el gráfico depende de cómo tomas los datos. Si puedes elegir, mide en vez de contar, porque un 503 g dice mucho más que un «vale».
| Qué datos tienes | Qué gráfico usar | Ejemplo en una pyme |
|---|---|---|
| Una medida cada vez | De valores individuales (en los programas, I-MR) | Peso de un tarro cada media hora |
| Varias medidas tomadas juntas | De medias y diferencias (en los programas, X-R) | Cinco ejes seguidos cada hora, midiendo el diámetro |
| Unidades buenas o malas | Porcentaje de defectuosos (gráfico p). Si revisas siempre el mismo número de unidades, puedes seguir cuántas salen malas (gráfico np) | Pedidos con incidencia cada semana |
| Defectos dentro de cada unidad | Número de defectos (gráfico c). Si el tamaño de la pieza cambia, defectos por unidad (gráfico u) | Motas y arañazos por panel lacado |
El de valores individuales es el más sencillo y el que mejor encaja en una pyme. Es el de la envasadora y el del paso a paso de Excel. Los demás se entienden mejor con un caso cada uno.
Medias de grupos y su gráfico de diferencias (gráfico de control X-R)
Cuando mides varias piezas juntas se dibujan dos gráficos. Es el caso de un taller que mide cinco ejes seguidos cada hora. El de arriba lleva la media de cada grupo y vigila si el proceso se desplaza. El de abajo lleva la diferencia entre la pieza más grande y la más pequeña (el rango). Ese segundo gráfico vigila si las piezas salen cada vez más desiguales. De ahí viene el nombre X-R, porque en los programas la media se escribe con una X y el rango con una R.
Las cinco piezas de cada grupo se miden seguidas, en un par de minutos. Así su diferencia solo recoge el baile normal de la máquina. Con esa diferencia se calcula lo ancha que es la franja del gráfico de arriba. Si las piezas se miden repartidas a lo largo de la hora, la franja sale más ancha de lo que debería. Entonces un cambio real puede quedar dentro sin dar ninguna señal.
Para verlo con números, sigamos con el taller de ejes.
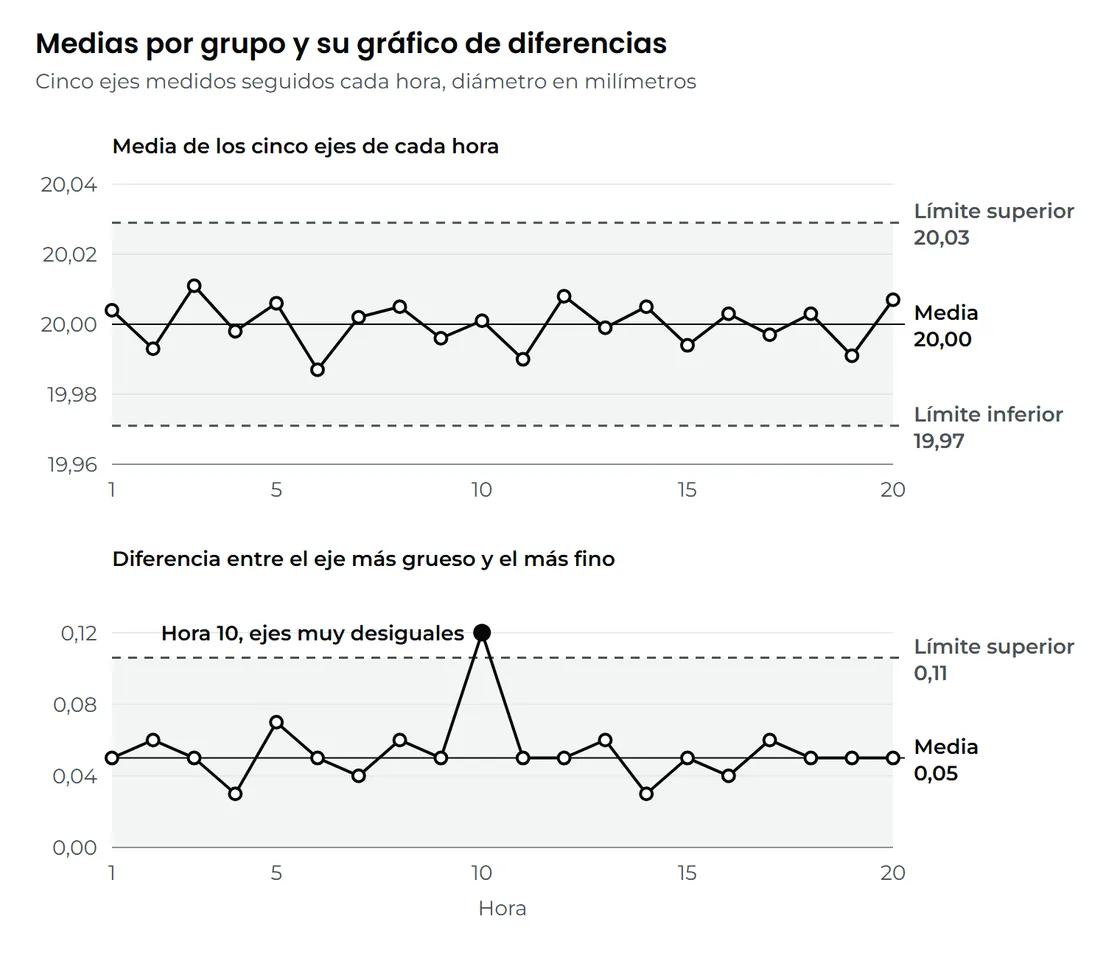
Ante una hora como la 10, lo normal es revisar la sujeción de la pieza o una herramienta que vibra. Si se encuentra la causa, esa hora se quita y se rehacen las dos franjas.
Porcentaje de defectuosos y número de defectos (gráficos por atributos)
Cuando solo se puede contar, lo primero es saber qué se cuenta. Si cuentas pedidos o piezas malas, se sigue el porcentaje de defectuosos. Para defectos dentro de una misma pieza, como las motas de un panel, se sigue el número de defectos. El primer caso se ve bien en una distribuidora.
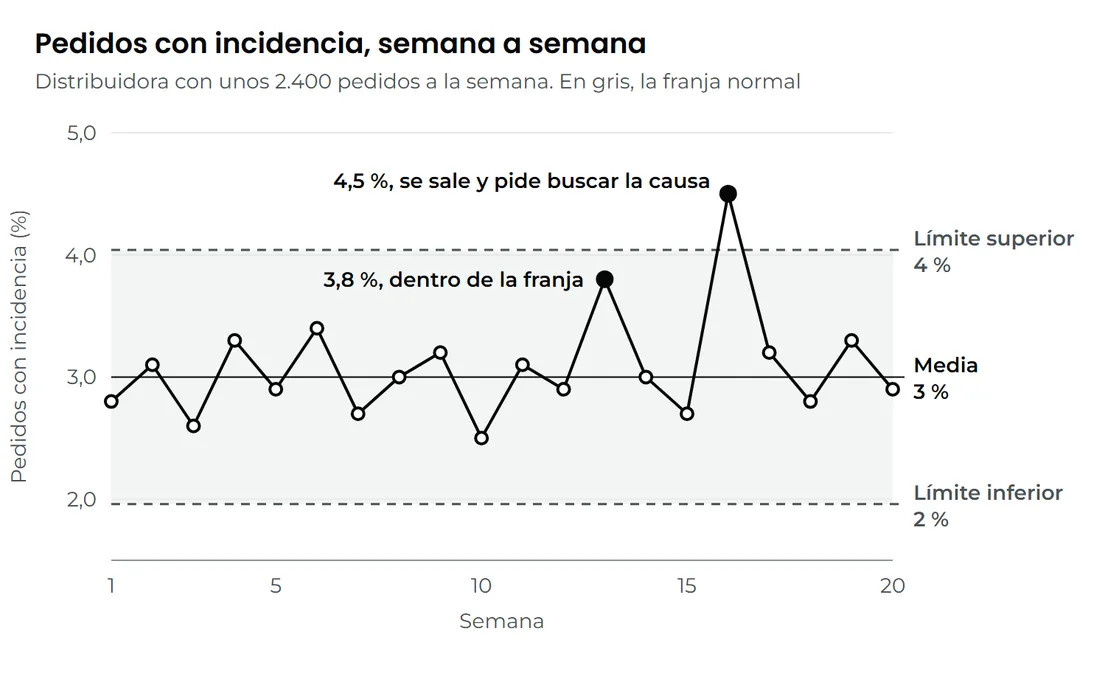
Con la franja a la vista, la reunión sobre incidencias solo se convoca en semanas como la 16. El número de defectos funciona igual, como se ve en un taller de lacado.
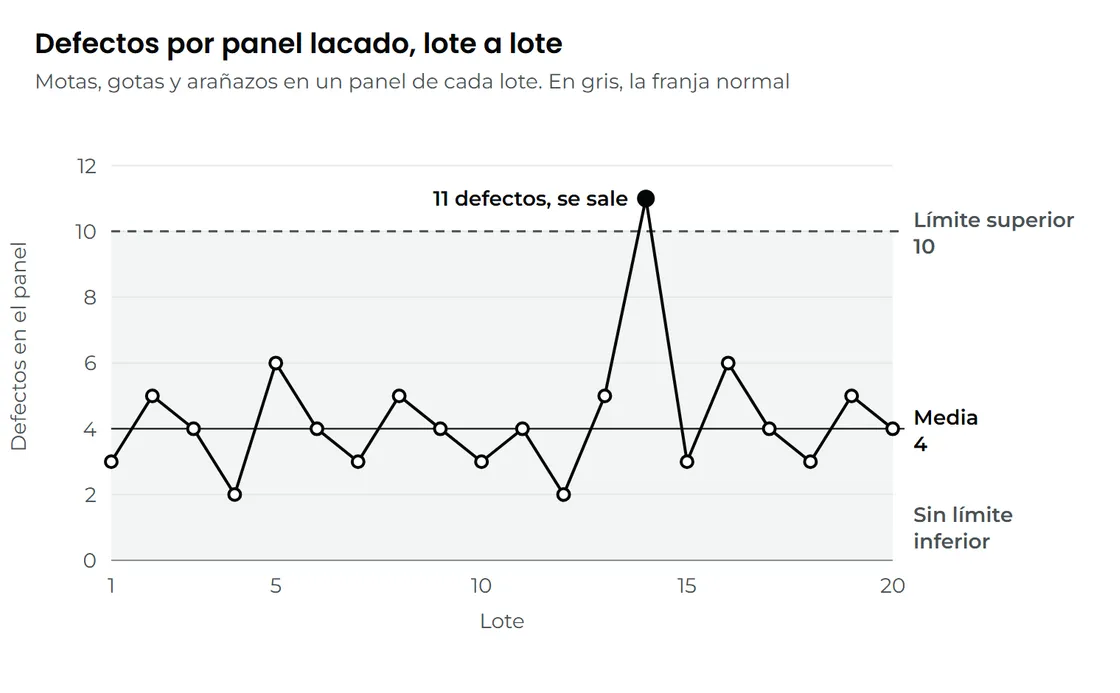
La misma idea sirve para las devoluciones, los pedidos con retraso o cualquier indicador semanal que hoy se discute sin saber qué es normal. Calcula su franja cuando vayas a elegir los KPIs de una pyme.
Cómo hacer un gráfico de control en Excel paso a paso
Un gráfico de control se hace en Excel con una columna de mediciones en orden y un gráfico de líneas. La franja sale de dos promedios. Uno es la media de las mediciones; el otro, el salto medio entre una medición y la siguiente. Una vez calculada, la franja se congela, y cada dato nuevo se compara con ella sin rehacerla.
Los pasos siguen el caso de la envasadora, con el peso de cada tarro en la columna B.
- Elige una sola medida, la que más cuesta cuando falla.
- Comprueba la báscula pesando el mismo tarro diez veces. Si el peso baila dos gramos, el gráfico enseñará sobre todo el baile de la báscula.
- Apunta entre 20 y 25 mediciones de un periodo normal, sin tocar la máquina.
- Escríbelas en el orden en que salen. Si la báscula se conecta al ordenador, el peso puede llegar solo a la hoja. Esa conexión es buena candidata cuando toque decidir qué tareas automatizar primero.
- Pon en la fila 1 los títulos Fecha, Peso, Salto, Media, Límite superior y Límite inferior, de la columna A a la F. Los datos empiezan en la fila 2.
- En C3 escribe =ABS(B3-B2) y arrastra la fórmula hasta el final. Es el salto entre cada pesada y la anterior (en los programas, rango móvil). La celda C2 se queda vacía porque la primera pesada no tiene anterior.
- En H1 escribe =PROMEDIO(B2:B21), que es la media de los pesos y será la línea central.
- En H2 escribe =PROMEDIO(C3:C21), que da el salto medio entre una pesada y la siguiente. Si apuntas 25 mediciones, cambia el 21 por 26 en las dos fórmulas.
- En H3 escribe =H1+2,66*H2 para el límite superior. En H4 escribe =H1-2,66*H2 para el inferior. El 2,66 es un número fijo que viene en todas las tablas de calidad. En Excel lo escribes tal cual.
- Desde la fila 2, escribe =$H$1 en la columna D, =$H$3 en la E y =$H$4 en la F. Arrastra las tres fórmulas hasta la última pesada. Con eso la media y los límites salen como líneas rectas.
- Convierte los datos en tabla con Ctrl+T, para que las fórmulas lleguen solas a las filas nuevas. Si la columna C no se rellena, arrastra la fórmula de la fila de arriba.
- Selecciona las columnas A y B. Con Ctrl pulsado, añade D, E y F e inserta un gráfico de líneas. Como los datos ya son una tabla, el gráfico crecerá con las filas nuevas.
- Con fechas repetidas en la columna A, haz clic derecho en el eje horizontal, elige «Dar formato al eje» y marca «Eje de texto». Sin ese cambio, Excel dibuja todas las pesadas del mismo día en el mismo sitio.
- Añade las mediciones nuevas debajo. La franja no se mueve, porque las medias solo miran las filas 2 a 21.
Con las pesadas de la envasadora, la hoja queda así.
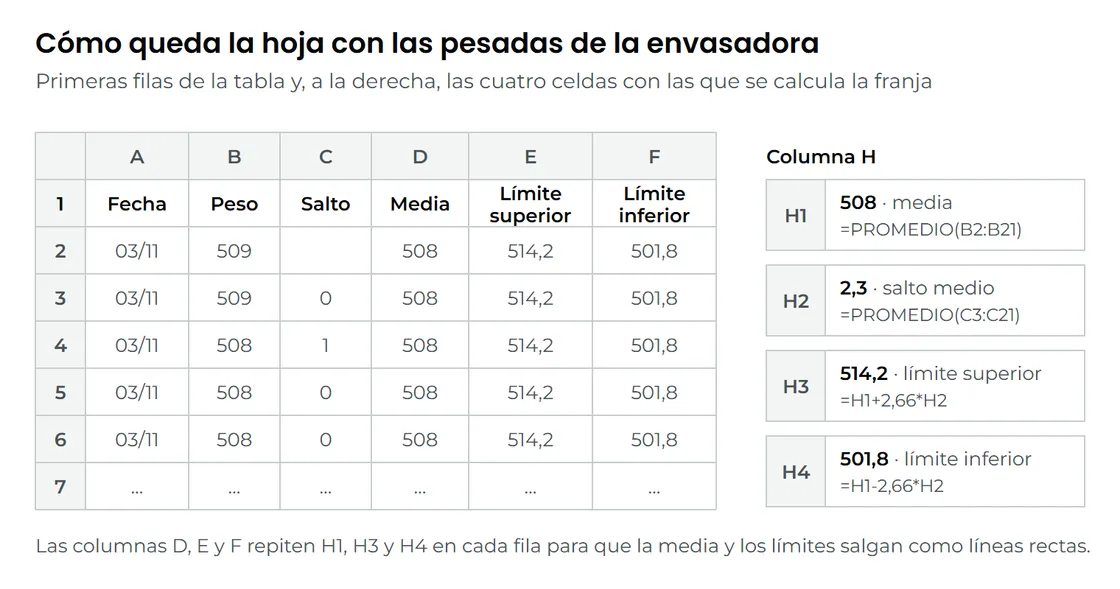
Son los mismos límites del gráfico de las 20 pesadas, redondeados a 514 y 502 g. Excel tiene otra forma de sacarlos que parece más directa, y conviene evitarla.
Si prefieres no montar la hoja, pega tus mediciones en nuestro gráfico de control online. Calcula la franja con este mismo método y marca las señales.
Cómo interpretar un gráfico de control y cuándo actuar
Para interpretar un gráfico de control, lo primero es ver si algún punto se sale de la franja. Después se mira si los puntos dibujan un patrón que la casualidad no explica, como una racha larga al mismo lado de la media. Cualquiera de esos avisos pide buscar la causa, y los programas lo marcan como «proceso fuera de control». Si no aparece ninguno, es el vaivén de siempre y lo correcto es no tocar nada.
Estas son las señales que la casualidad casi nunca dibuja, de la más clara a la más sutil.
- Un punto por encima del límite superior o por debajo del inferior.
- Ocho puntos seguidos al mismo lado de la media. Indican que la media se ha movido. Algunos programas, como Minitab, esperan a nueve.
Cuantas más señales vigilas, antes ves un cambio. El precio es que salen más falsas alarmas. Son avisos sin ninguna causa detrás. Mirando solo los puntos que se salen, llega una falsa alarma cada 370 pesadas, unos once o doce días de trabajo en la envasadora. Con la racha de ocho, una simulación propia da una cada 150 pesadas, más o menos una por semana. Para empezar basta con el punto fuera y la racha de ocho. Son las que vigilaba la envasadora cuando le cambió el lote de tomate.
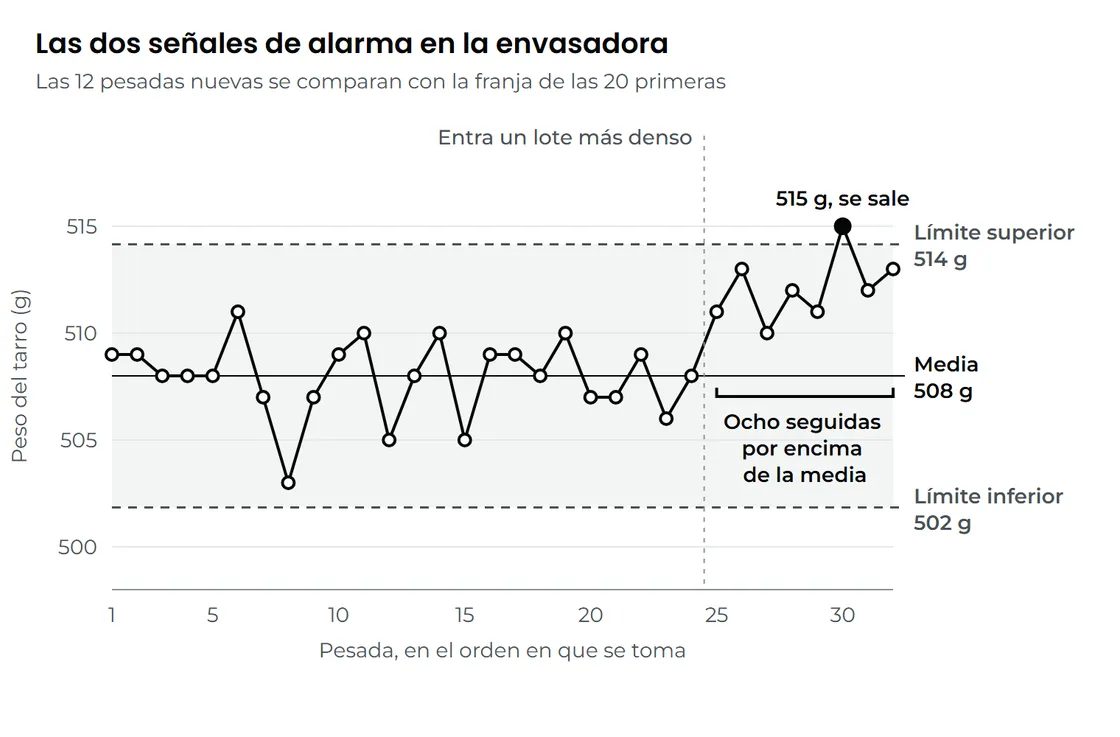
En la envasadora, la señal de la pesada 30 sirvió porque estaba escrito qué hacer con ella. Ese plan de reacción cabe en media hoja junto a la báscula.
- Quién mira el gráfico y cada cuánto.
- Qué se hace con lo fabricado desde la última pesada correcta.
- Qué causas se revisan primero, como el lote de materia prima o la propia báscula.
- Que no se ajusta nada mientras no haya señal.
El plan también debe dejar claro que la franja no se recalcula cada semana. Rehecha con los últimos datos, se adapta a cualquier cambio, también a los que el gráfico tenía que detectar. Si se rehiciera solo con las ocho pesadas del lote denso, la media pasaría a 512 g y el límite superior a 518 g. La pesada de 515 g parecería normal.
El atajo de DESVEST del aviso falla por lo mismo. Con las 32 pesadas, el límite superior subiría de 514 a casi 517 g, y la pesada de 515 g pasaría por normal.
Qué decisiones se toman con un gráfico de control
Con un gráfico de control se decide cuándo ajustar una máquina y dónde poner el objetivo de un proceso. Lo segundo suele mover más dinero. Mientras no conoces la franja real, lo prudente es fabricar con holgura, y esa holgura se regala en cada unidad. Conocer la franja permite acercarse a lo que exigen el cliente o la ley sin incumplir. En la envasadora de tarros de 500 g se puede contar en euros.
Ese ahorro sale sin cambiar de máquina. Llenando a 504 g quedan 4 g de colchón sobre los 500 de la etiqueta. Si la máquina bajara de golpe 4 g, la media quedaría justo en lo legal. Según una simulación propia, el gráfico vería esa bajada en unas cinco pesadas, unas dos horas y media.
Por eso no compensa bajar más. Con un objetivo de 502 g, los tarros de esas dos horas y media quedarían por debajo de los 500 g de media. Para bajar a 504 g con tranquilidad, conviene llevar antes unas semanas con el gráfico y el plan de reacción en marcha. Y la báscula tiene que estar comprobada.
A veces pasa lo contrario, y el proceso es estable pero su franja no cabe en la tolerancia. En ese caso, ajustar más no sirve y hay que cambiar algo del propio proceso. Para saber qué, se cruzan los defectos con el turno y con el lote de materia prima. Es el trabajo de un análisis de datos del proceso.
Cuándo no compensa un gráfico de control
En algunas medidas, el gráfico no compensa el trabajo de rellenarlo.
- Una medida que no cuesta nada cuando falla, como el tono de una caja de cartón que el cliente nunca reclama. Basta con revisarla de vez en cuando.
- Una línea que el operario no puede parar cuando salta una señal. El gráfico se rellena unas semanas y se abandona, como un cuadro de mando que no se usa.
Preguntas frecuentes
¿Cada cuánto hay que recalcular los límites de control?
Solo cuando el proceso ha cambiado a propósito y el cambio se nota en los datos. Si todavía no tienes 20 datos, calcula una franja provisional con los que haya. Rehazla una sola vez al llegar a 20 o 25.
¿Por qué se dice que los límites están a tres sigmas?
Sigma es el nombre que da la estadística al vaivén típico de un proceso, la distancia típica entre un dato y la media. Los límites se ponen a tres veces esa distancia. Con un proceso estable, solo se quedan fuera por casualidad unas 27 de cada 10.000 mediciones.
¿Cuándo se usa el gráfico X-S en vez del X-R?
Como regla práctica, cuando cada grupo pasa de unas diez piezas. Entonces, en vez de la diferencia entre la mayor y la menor, se usa la desviación típica del grupo. En Excel se calcula con DESVEST.M dentro de cada grupo, nunca con todo el histórico.
¿Hace falta Minitab o Power BI, o basta con Excel?
Para uno o dos gráficos que se actualizan a mano, Excel es suficiente. Minitab y otros programas de estadística aplican las señales solos. Power BI encaja cuando los datos ya llegan de una báscula o del ERP y los mira más de una persona.
Fuentes
- NIST/SEMATECH e-Handbook of Statistical Methods, What are Control Charts?, consultada el 26/10/2026
- NIST/SEMATECH e-Handbook of Statistical Methods, What are Variables Control Charts?, consultada el 27/10/2026
- Minitab, Using tests for special causes, consultada el 27/10/2026
- BOE, Real Decreto 1801/2008 sobre cantidades nominales de productos envasados, consultada el 26/10/2026
- SPC for Excel, Variation and the Funnel Experiment, consultada el 27/10/2026
Publicado el 27 de octubre de 2026